- Introducción
La celulosa de eucalipto brasileña (fibra corta) tiene gran importancia en el mercado global, ya que representa el 11,4 % de la producción mundial (IBÁ, 2026). En el ranking mundial de productores de celulosa, Estados Unidos lidera con una producción de 48 millones de toneladas, mientras que Brasil ocupa el segundo lugar con 25,5 millones de toneladas en 2025, de las cuales 22,5 millones de toneladas fueron de celulosa de eucalipto (fibra corta).
En cuanto a las exportaciones, Brasil mantiene el liderazgo global. En total se exportaron 18,6 millones de toneladas; de esas exportaciones, el 43,6 % se envió a China, alrededor del 26,7 % a Europa y el 15,9 % a América del Norte (ABTCP, 2025).
Las celulosas blanqueadas de eucalipto se han utilizado ampliamente en la fabricación de papeles tissue, de impresión y escritura, cartulinas, etc., lo que muestra que la diversificación de aplicaciones es una característica destacada. Así, las aplicaciones para papeles de impresión y escritura y papeles especiales exigen celulosas con alta resistencia a la tracción y al rasgado, porosidad, entre otras. Por ello, el mercado global exige a los grandes fabricantes de celulosa de eucalipto mejorar sus propiedades físicas sin perder sus características de formación, suavidad, volumen (bulk), tersura (softness) y opacidad (PAVAN, 2015; RAMIRES, 2020).
Muchos factores pueden influir en la calidad del producto final. Algunos pueden medirse mediante caracterización química, mientras que otros pueden evaluarse mediante caracterizaciones físicas. La mayoría de estas caracterizaciones proporciona información útil para predecir las propiedades y el desempeño del producto final.
Las propiedades físicas de la celulosa dependen principalmente del carácter morfológico de cada fibra y de la interacción entre ellas (figura 1). Normalmente, la longitud de la fibra tiene un impacto significativo en la resistencia al rasgado: esta aumenta con la longitud de la fibra. Por otro lado, la longitud de la fibra tiene una influencia menor en la resistencia a la tracción (SHIN & STROMBERG, 2005).
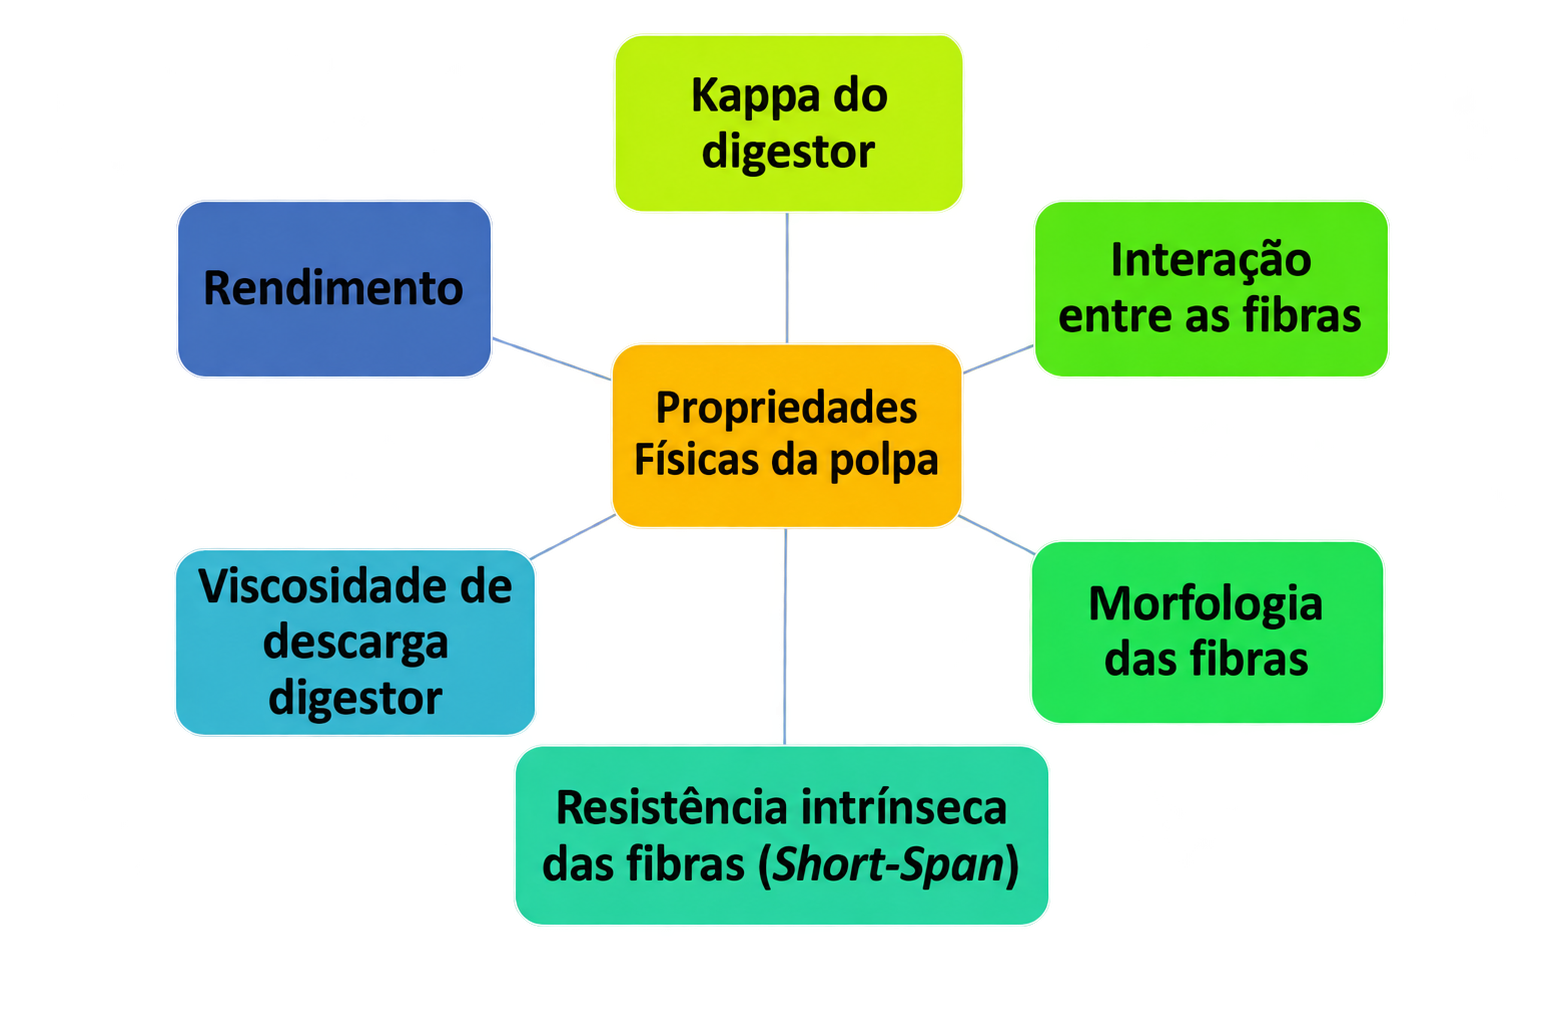 Figura 1 – Factores que influyen en las propiedades físicas de la celulosa (Fuente: elaborado por el autor, 2021)
Además de la longitud de la fibra, el coarseness también influye en las propiedades. Con longitud y resistencia de fibra similares, las fibras con mayor coarseness forman hojas voluminosas con alta resistencia al rasgado, pero baja resistencia a la tracción (SHIN & STROMBERG, 2005).
Cuanto menor es el daño a las fibras, mayor es la resistencia a la tracción. El daño a las fibras puede ser químico o mecánico. El daño químico puede inferirse por la pérdida de viscosidad de la fibra, mientras que el daño mecánico se evalúa por los cambios morfológicos.
El índice de tracción de la celulosa blanqueada de eucalipto varía significativamente según el manejo clonal, la densidad de la madera y los procesos de refinación. En América del Sur, la celulosa blanqueada de eucalipto alcanza un índice de tracción típico de 65 a 85 N.m/g en niveles de refinación industriales comunes (figura 2).
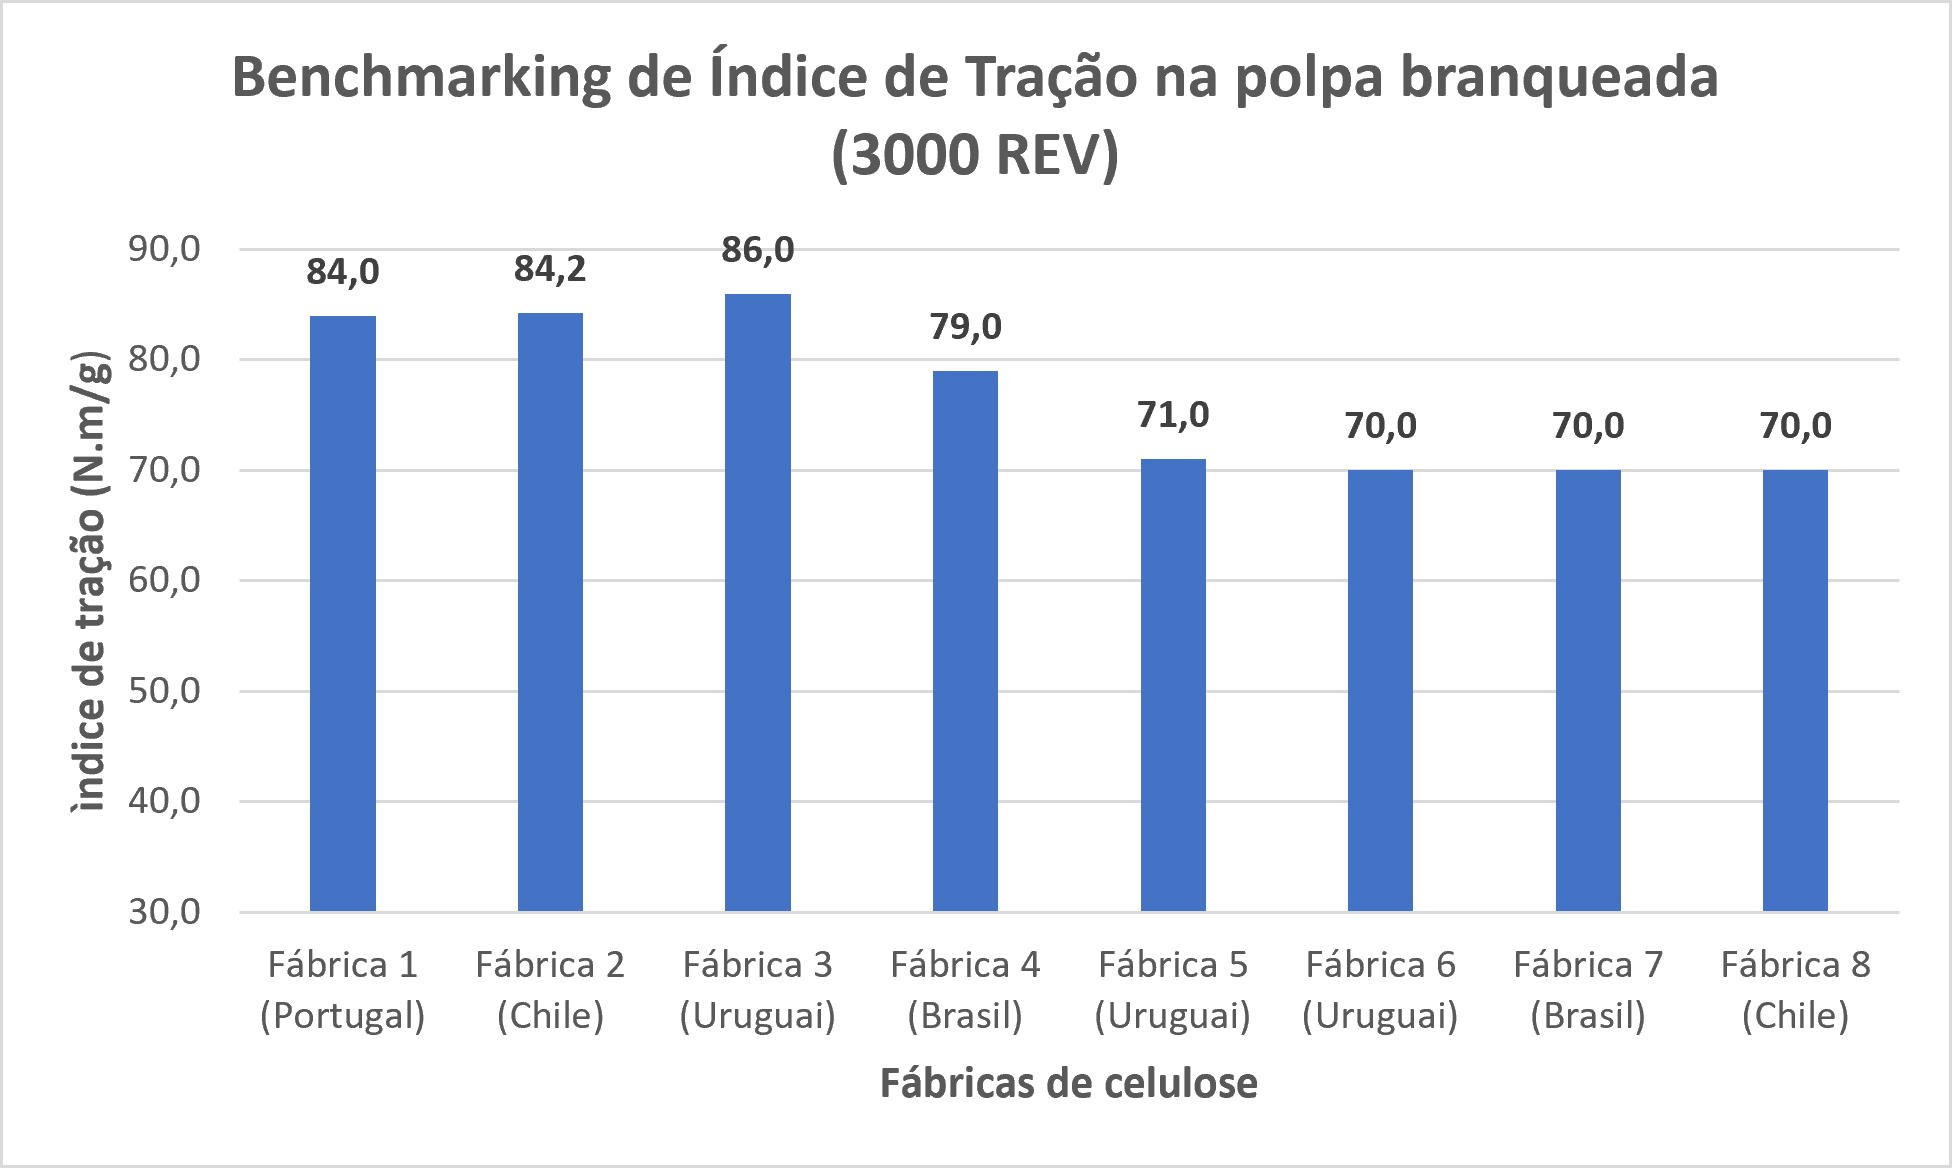 Figura 2 – Benchmarking del índice de tracción de la celulosa blanqueada de eucalipto – PFI 3000 rev. (Fuente: elaborado por el autor, 2026)
¿Y si también pudiéramos mejorar las propiedades mecánicas de la celulosa, manteniendo las demás propiedades que brindan los beneficios ya mencionados?
El objetivo de este artículo es evaluar los impactos de las condiciones de cocción y de la morfología en las propiedades físicas, en particular en el índice de tracción.
- Impacto de las condiciones de cocción
Las condiciones de cocción aquí mencionadas son aquellas que proporcionan cocciones estables y uniformes, en las que la mayor parte o la totalidad de las astillas recibe el mismo tratamiento químico y energético; de lo contrario, el resultado será una cocción inestable que puede causar diversos problemas, como mayores niveles de rechazos, menor rendimiento, problemas de blanqueo y baja calidad de la celulosa (figura 3).
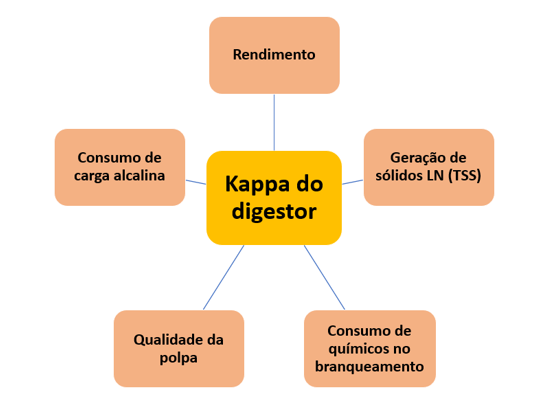 Figura 3 – Influencias del número Kappa en la descarga del digestor (Fuente: elaborado por el autor, 2026)
Un problema muy común para los productores de celulosa es suministrar una celulosa uniforme y de alta calidad que minimice las variaciones y los problemas adicionales en las operaciones posteriores (como la dosificación de químicos de blanqueo) o los problemas de funcionamiento de las máquinas de celulosa y papel.
Ante lo expuesto, ¿cómo se presentan los principales fabricantes de celulosa blanqueada de eucalipto en términos de Kappa a la salida del digestor (figura 4)?
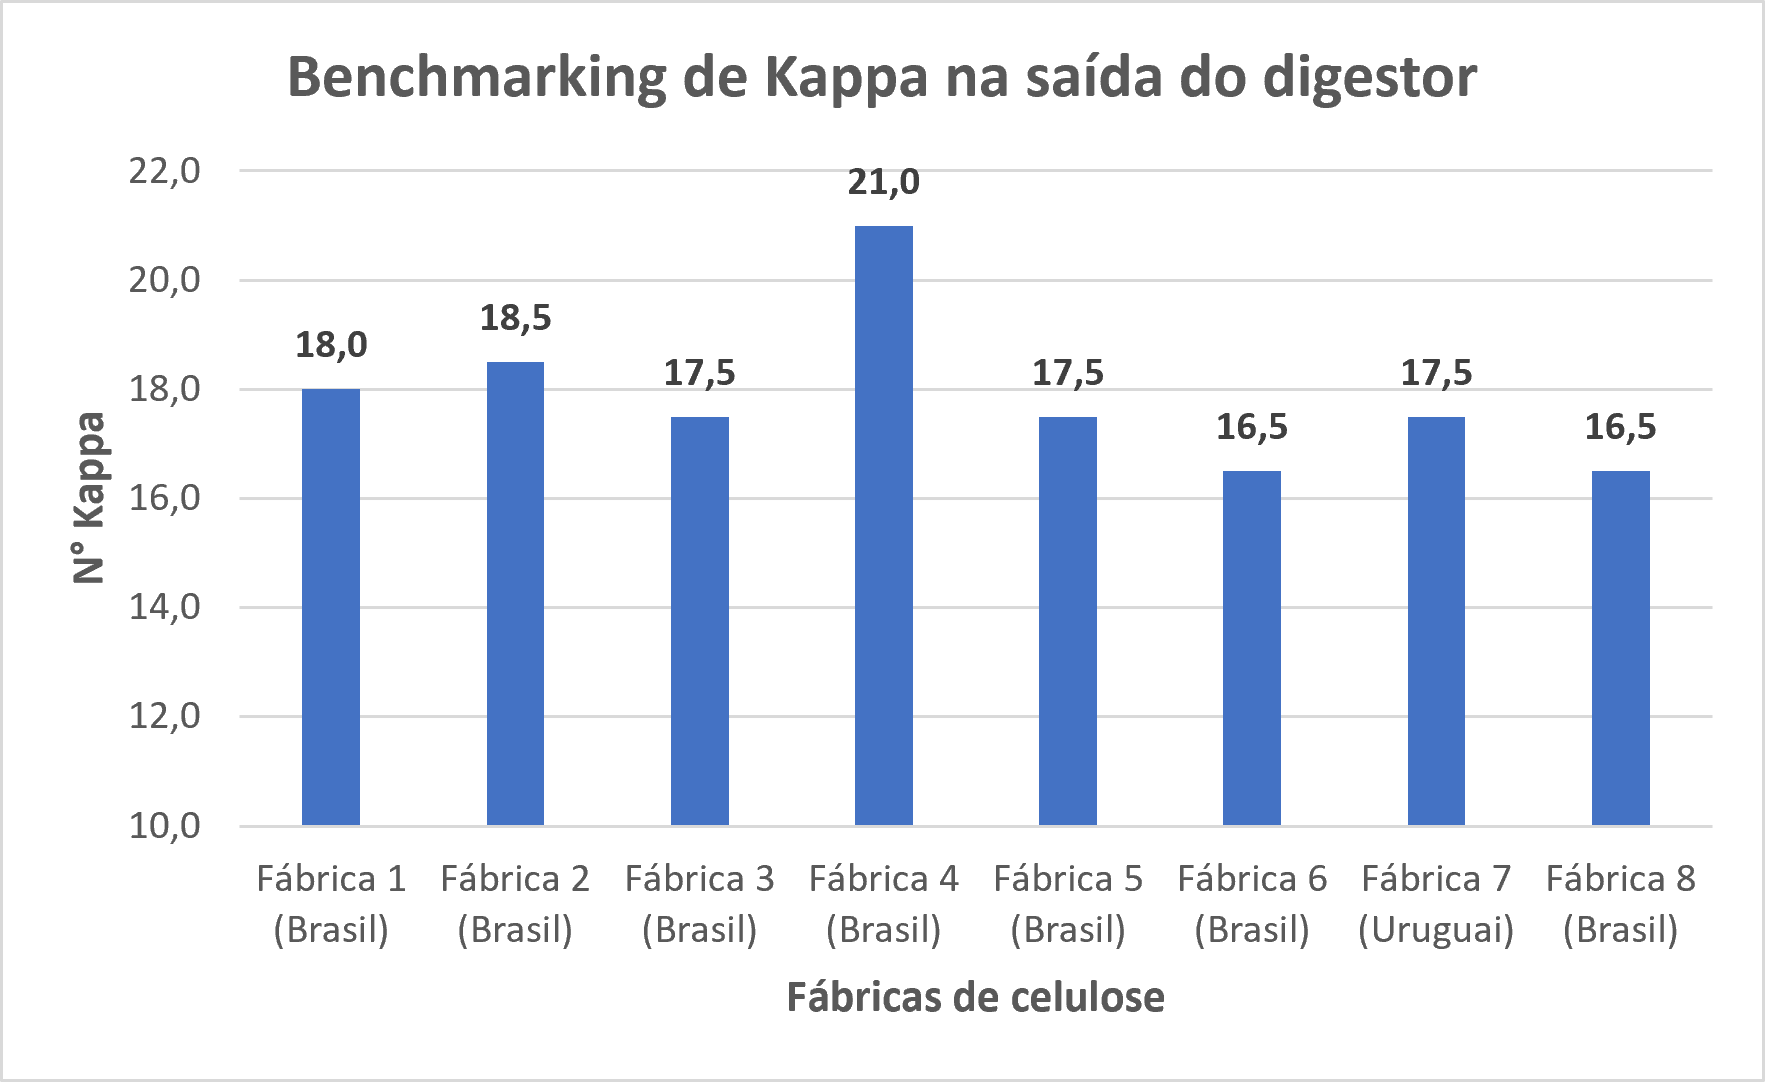 Figura 4 – Benchmarking del Kappa en la descarga del digestor (Fuente: elaborado por el autor, 2021)
Al comparar el Kappa de descarga de los principales fabricantes de celulosa blanqueada de eucalipto, se observa un grupo predominante entre 17,5 y 18,5, lo que muestra un equilibrio técnico-económico entre rendimiento y carga de químicos en el blanqueo.
También se observan dos estrategias distintas: una con Kappa bajo (≤ 17,0), enfocada en reducir el costo de blanqueo y la carga ambiental posterior, con riesgos de pérdida de rendimiento y mayor consumo de químicos en la cocción.
La otra, con Kappa alto (≥ 18,5), se enfoca en maximizar el rendimiento de la madera, aunque con riesgos de mayor costo de blanqueo y mayor potencial de aumento de la carga química/ambiental.
Si bien los datos industriales muestran diferentes estrategias operativas para el número Kappa, es necesario comprender cómo estas diferencias afectan efectivamente las propiedades físicas de la celulosa. Diversos estudios han investigado esta relación, como se analiza a continuación.
2.1 Efecto del Kappa en la resistencia a la tracción
Según los estudios de Shin & Stromberg (2005) sobre celulosas de eucalipto, las celulosas sin blanquear con Kappa 13,9 y 17,6 mostraron un índice de tracción similar, lo que significa que la variación de las condiciones de cocción no afecta el índice de tracción de la celulosa sin blanquear. Por otro lado, constataron que el índice de tracción de la celulosa blanqueada se ve afectado significativamente por las condiciones de cocción.
Una disminución del número Kappa de 17,6 a 13,9 durante la cocción reduce el índice de tracción de la celulosa blanqueada en un 14 %, de 101 a 87 N.m/g. Evidentemente, las celulosas con número Kappa más bajo (13,9) pierden más resistencia a la tracción durante el blanqueo que las celulosas con un Kappa algo más alto (17,6).
Segura et al. (2016) también observaron comportamientos similares en celulosas de eucalipto sin blanquear con Kappa 15 y 18, que mostraron índices de tracción similares para un mismo nivel de refinación y drenabilidad, lo que significa que la variación de las condiciones de cocción no afecta el índice de tracción de la celulosa sin blanquear.
Esto comprueba que la influencia de la variación del Kappa es notable en el índice de tracción de las celulosas blanqueadas. Las condiciones de proceso que permiten Kappas más altos presentan valores superiores de viscosidad y, en consecuencia, mayor tracción.
2.2 Efecto del rendimiento y la viscosidad en la resistencia a la tracción
Otro aspecto a destacar es la correlación lineal entre el rendimiento de la celulosa sin blanquear y el índice de tracción de la celulosa blanqueada. Shin & Stromberg (2005) constataron que, al aumentar el rendimiento de la celulosa sin blanquear del 41 al 43 %, el índice de tracción de la celulosa blanqueada aumenta de 86 a 101 N.m/g. Según Jian Li (1999), cuando el rendimiento cae, el impacto es mayor en el espesor de la pared de las fibras que en su longitud.
La viscosidad de la celulosa es un indicador de la resistencia de la fibra en el índice de tracción. Afecta significativamente el índice de tracción, especialmente el de la celulosa blanqueada. Esto indica claramente que la disminución de la viscosidad por debajo de cierto nivel afecta significativamente la resistencia a la tracción debido a la pérdida de resistencia de la fibra.
2.3 Efecto de la carga alcalina
La carga alcalina total de cocción tiene un efecto significativo sobre la resistencia a la tracción. Shin & Stromberg (2005) aplicaron tres niveles distintos de carga alcalina, manteniendo la temperatura de cocción en 145 °C y el factor H en 680. Observaron que un aumento de las cargas de licor blanco disminuyó la resistencia a la tracción de la celulosa blanqueada. Este resultado indica claramente que puede obtenerse una mayor resistencia a la tracción de la celulosa blanqueada reduciendo la carga de licor blanco.
Bräanvall (2007) varió la carga alcalina y evaluó el impacto en los índices de tracción. Concluyó que la celulosa producida con baja concentración de iones de sodio pudo formar uniones fibra-fibra más fuertes, ya que el índice de tracción fue más alto para una determinada densidad de hoja.
2.4 Efecto de la concentración de álcali residual
Un aspecto destacado fue el efecto de la concentración de álcali residual del licor negro al final de la zona de cocción inferior (al final de la deslignificación principal), es decir, en la CD3 (criba inferior de extracción), que muestra una buena correlación con el rendimiento de la celulosa. El rendimiento aumenta a medida que disminuye la concentración de álcali residual del licor negro, independientemente de la temperatura de cocción.
Así, un aumento de la concentración de álcali residual en la CD3 da como resultado una disminución de la resistencia a la tracción de la celulosa blanqueada.
2.5 Efecto de la morfología de las fibras en las propiedades físicas de la celulosa
Todos coinciden en que la morfología de las fibras tiene un impacto significativo en las propiedades físicas de la celulosa. Sin embargo, existe cierta dificultad para cuantificar este impacto entre las distintas etapas del proceso de forma rutinaria, principalmente el daño químico y mecánico.
Entre las dimensiones de las fibras, la longitud se ve afectada entre un 2 y un 6 % según la variación del Kappa. El efecto principal es una reducción significativa del espesor de la pared celular y una reducción proporcional del ancho de la fibra. Una cocción más drástica reduce el coarseness de la fibra (SHIN & STROMBERG, 2005).
- Consideraciones finales
Como vimos, las propiedades físicas de las fibras se ven afectadas por el Kappa, el rendimiento, la viscosidad, la carga alcalina, el álcali residual, etc.
Los resultados analizados indican que la obtención de celulosas blanqueadas de eucalipto con alto índice de tracción depende menos del número Kappa por sí solo y más de la preservación de la integridad de la fibra a lo largo de la cocción. Las estrategias que maximizan el rendimiento, la viscosidad y la estabilidad operativa del digestor tienden a dar como resultado celulosas con mejor desempeño físico después del blanqueo.
Para las fábricas que desean producir una celulosa blanqueada con mayor índice de tracción, se recomienda:
- Kappa a la salida del digestor ≥ 16 (*el valor mínimo recomendado de 16 representa un límite operativo por debajo del cual aumentan los riesgos de pérdida de viscosidad y resistencia. Si existe la oportunidad de mejorar el desempeño de la máquina, buscar un Kappa más alto);
- Viscosidad a la salida del digestor ≥ 1250 dm³/kg;
- Carga alcalina superior = 12 a 12,5 %;
- Carga alcalina total ≤ 18,5 % (*con oferta de madera con poca variación de edad);
- AE residual de la CD3 lo más cercano posible a 6 g/L.
Además, se recomiendan las siguientes acciones para aumentar la estabilidad del proceso y reducir la variabilidad:
- Controles avanzados para estabilizar el Kappa en el digestor (control de nivel, residuales y circulación de cocción);
- Predicción y monitoreo del Kappa en línea;
- Mapeo de las pérdidas de resistencia de la celulosa (strength delivery) a lo largo de la línea de fibras de eucalipto.
- Referencias bibliográficas
ABTCP – Guia da ABTCP de Fornecedores & Fabricantes Celulose e Papel 2025/2026. Disponible en: https://newspulpaper.com/wp-content/uploads/2025/10/GUIA-ABTCP-Fabricantes-e-Fornecedores_compressed.pdf. Consultado el: 11 de jun. de 2026.
BRÄANVALL, E.- The limits of delignification in Kraft cooking. In.: BioResources, vol.9, n°3, p. 2081-2107, 2017.
IBA – Relatório anual de 2025. IBÁ – Indústria Brasileira de Árvores. Consultado el: 11 de jun. de 2026.
LI, J. – How much should the yield of softwood chemical pulp (kraft pulp) be improved? Limitations from physical strength. IPST, Project F030, Atlanta, 1999.
PAVAN, P. C. – The role of BEKP strength on its market share. In: 7th ICEP – International Colloquium of Eucalyptus Pulp. 26-29 de mayo de 2015. Vitória. Disponible en: https://www.eucalyptus.com.br/artigos/outros/12.1.Paulo+Pavan.SLIDES.pdf. Consultado el: 15 de jun. de 2026.
RAMIRES, H. – Eucalyptus – adding tensile strength and keeping formation and softness. In: Tissue World. 3 de diciembre de 2020. Disponible en: https://www.tissueworldmagazine.com/special-features/focus-on/eucalyptus-adding-tensile-strength-and-keeping-formation-and-softness. Consultado el: 15 de jun. de 2026.
SEGURA et al. – Effect of Kappa Number Variation on Modified Pulping of Eucalyptus. In.: Bioresources, vol.11, n°4, p. 9842-9855, 2016.
SHIN, N. H.; STROMBERG, B. – Impact of cooking conditions on physical strength of eucalyptus pulp. In.; Second International Colloquium on Eucalyptus Kraft Pulp, September 4 and 5, 2005, Chile.