- Introducción
En la industria de celulosa, el mayor desafío es conciliar la generación de productos de alta calidad con una mayor capacidad de producción, algo común en la mayoría de las fábricas modernas brasileñas. Además, las industrias buscan cada vez más diversificarse con productos de alto valor agregado, como los productos prime y extra prime. Así, las acciones orientadas a maximizar los recursos y las materias primas y a minimizar las pérdidas de calidad son imprescindibles para mantener la competitividad (KÄLKÄJÄ, KOSKINEN y FURLEY, 2008; PIKKA et al, 2019).
En este sentido, una de las pérdidas de calidad de mayor impacto en el producto final es la pérdida por suciedades, que causan puntos oscuros en la hoja de celulosa y provocan su desclasificación cuando el valor supera 2,00 mm²/kg en el producto terminado (fig. 1). La suciedad puede clasificarse como shives, astillas, pintas, pitch, arena, etc.
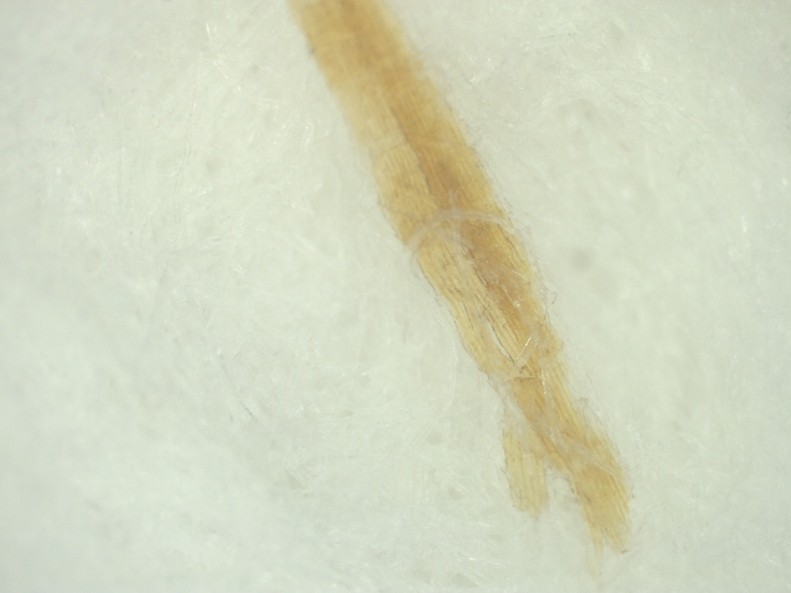
Figura 1 – Suciedades en el producto final causadas por shives (Fuente: foto del autor, 2021)
En muchas fábricas, la mayor parte de las pérdidas por suciedades se debe a la presencia de astillas (shives). Por lo tanto, entender los shives y sus impactos y establecer acciones para mitigarlos es fundamental.
El objetivo de este artículo es presentar una guía práctica y estructurada para mapear los shives a lo largo de la línea de fibras y evaluar si las estrategias operativas están generando los efectos necesarios y suficientes.
- Entendiendo los Shives y su Impacto
Durante la cocción Kraft, no todas las astillas sufren una deslignificación uniforme, lo que genera una fracción de materiales denominados rechazos y shives (MATTIAZZO et al, 2018). Se definen como shives las partículas de madera mal cocidas o no completamente desfibradas que permanecen después de la cocción y/o en etapas posteriores (fig. 2). En general, es imposible evitar la generación de shives; se pueden reducir, pero no eliminar.
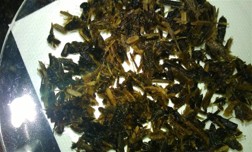
Figura 2 – Shives (Fuente: foto del autor, 2021)
La presencia de shives en la celulosa genera impactos en la calidad final del producto, como:
- Reducción de la calidad visual (puntos negros en las hojas);
- Aumento del consumo de químicos de blanqueo (blanqueo más severo);
- Aumento de las pérdidas de fibras (rechazos y reprocesos);
- Aumento de los defectos en el papel (pérdida de resistencia física).
Por ello, las fábricas han adoptado una serie de acciones para reducir o mitigar el efecto de los shives en el producto. Entre las estrategias para reducir la generación de rechazos/shives, se puede mejorar la calidad de las astillas (reduciendo la variabilidad del espesor) y, en consecuencia, mejorar su impregnación con el licor de cocción, así como aumentar la carga alcalina y el factor H en el digestor (FOEKEL, 2007).
Otra manera de reducir los rechazos/shives sería mediante una deslignificación con oxígeno y un blanqueo más drástico. Pero ¿a qué costo y con qué limitaciones?
Sin embargo, cabe destacar que una mayor adición de químicos (dióxido de cloro, soda, peróxido, etc.) afecta la viscosidad de la celulosa, además de generar mayor cantidad de AOX en los filtrados del blanqueo, sobre todo el dióxido.
- Mapeo de los Shives en el Proceso
Mapear los shives significa identificar los puntos críticos de generación y acumulación (PIKKA et al, 2019). Así, es necesario mapear de forma sistemática toda la línea de fibras (Digestor, Deslignificación con Oxígeno, Depuración y Blanqueo).
Comenzando por la Preparación de Madera, la variación en las dimensiones nominales de las astillas tiene más impacto en la generación de rechazos que otros factores, como la carga alcalina y su distribución y el factor H. Cuanto menos uniforme sea el tamaño de las astillas que ingresan al digestor, mayor será el contenido de shives (suponiendo que se mantienen los mismos objetivos de Kappa). La medición del contenido de shives refleja con más precisión la variación de las dimensiones de las astillas que el número Kappa.
El Digestor es un punto crucial, en el que una impregnación deficiente, canalizaciones de licor, una distribución irregular de la carga alcalina y un perfil térmico no uniforme pueden conducir a una mayor generación de rechazos, ya que provocan reacciones químicas no homogéneas durante la cocción.
Otro punto importante a monitorear es la Deslignificación con Oxígeno, que desempeña un papel significativo en la reducción de rechazos. Actúa disolviendo la lignina residual presente en los shives, ablandándolos y haciéndolos susceptibles de fragmentación, lo que facilita su blanqueo. Así, la inestabilidad en los parámetros operativos de esta etapa (consistencia de alimentación, carga de oxígeno, carga alcalina, temperatura, presión en el reactor, etc.) puede perjudicar la remoción de shives (VERACEL, 2017).
La Depuración también es un punto crítico y una etapa clave para minimizar los rechazos en la línea de fibras. De la misma forma, la inestabilidad en los parámetros operativos de esta etapa (consistencia de alimentación, presión diferencial, tasa de rechazos, etc.) puede comprometer la remoción de shives.
Por último, en el Blanqueo, las primeras etapas (DA o DHOT, EP o EOP) desempeñan un papel relevante en la reducción y el control de los shives. Las variaciones en los parámetros operativos (factor Kappa, pH, temperatura, consistencia de alimentación, tiempo de retención, carga de químicos, etc.) también interfieren en la reducción de shives (HART y RUDIE, 2012; HART, 2019).
- Metodología de mapeo
- Plan de muestreo
El primer paso es establecer los puntos de muestreo, es decir, los puntos clave de generación/acumulación de shives, según lo mencionado en el apartado anterior.
En la figura 3, a modo de ejemplo, se consideró una línea de fibras compuesta por digestor continuo – lavado de pasta marrón – deslignificación con oxígeno – depuración – lavado posdepuración – blanqueo ECF-light de 3 etapas (DA, Ep y D1):
- P1 – Salida del digestor;
- P2 – Alimentación del reactor de deslignificación con oxígeno;
- P3 – Alimentación de los depuradores primarios;
- P4 – Salida de aceptados de los depuradores primarios;
- P5 – Entrada de los lavadores de la pasta depurada;
- P6 – Entrada de la etapa DA (1.ª etapa de blanqueo);
- P7 – Salida de la etapa DA;
- P8 – Salida de la etapa EP (2.ª etapa de blanqueo);
- P9 – Salida de la etapa D1 (3.ª etapa de blanqueo).
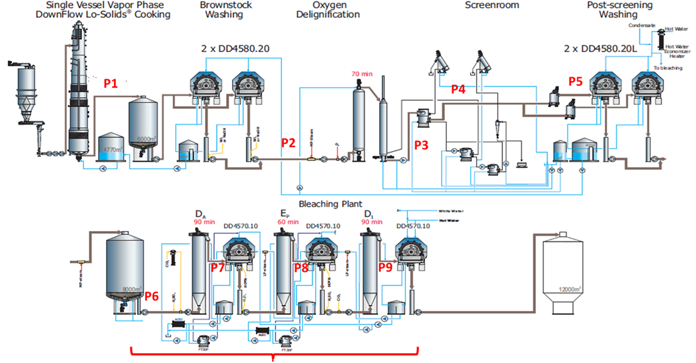
Figura 3 – Ejemplo de puntos de muestreo (Fuente: adaptado de ANDRITZ, 2014)
El segundo paso es definir el período o la frecuencia de muestreo. Inicialmente, se recomienda una frecuencia de 2 veces al día durante un (01) mes, coincidiendo con los turnos en horario administrativo, para adecuarse a la rutina del laboratorio de control de calidad.
- Metodología
En las muestras recolectadas en los puntos 1 a 5, determinar la consistencia y el contenido de rechazos según las normas SCAN17:64 y Somerville T275 sp-12.
Con el tamiz Somerville se logra una buena retención de las impurezas usando ranuras de 0,15 mm, porque los rechazos son de clase I, II y III y debido a su tamaño (ver la clasificación de impurezas Tappi T-213 om – 21).
En las muestras recolectadas en los puntos 6 a 9, elaborar hojas y medir el número de astillas por hoja (shives) y las suciedades (mm²/kg), además de determinar la consistencia. Como las dimensiones de las astillas se vuelven muy pequeñas (Clases 4 y 5 – Tappi T-213), su retención es más difícil en el tamiz Sommerville (con ranura de 0,15 mm). Por lo tanto, se recomienda determinar la cantidad de shives mediante un método visual.
El motivo de medir el número de astillas por hoja es que las astillas (minishives) se reducen a una fracción muy baja y las que permanecen en la celulosa son de dimensiones muy pequeñas.
4.3 Evaluación de los resultados
Para evaluar los resultados, se pueden utilizar herramientas analíticas como el diagrama de Pareto o el boxplot del contenido de rechazos (puntos de muestreo 1 a 5), relacionando el % de rechazos con los puntos de muestreo. Esto permite evaluar el comportamiento/desempeño en términos de reducción de rechazos/shives después del Blow Tank, la Deslignificación con Oxígeno, la Depuración y el Lavado Posdepuración, y generar un perfil.
Para evaluar el perfil de shives en el blanqueo (puntos de muestreo 6 a 9), se sugiere un boxplot del número de astillas por hoja frente a los puntos de muestreo. También se puede construir un boxplot de suciedades (mm²/kg) frente a los puntos de muestreo.
Esto permite evaluar el comportamiento/desempeño en términos de reducción de rechazos/shives en las etapas de blanqueo y generar un perfil.
- Consideraciones finales
El mapeo de shives demuestra ser una herramienta esencial para comprender la dinámica de generación, remoción y eventual reincorporación de estas impurezas en la celulosa blanqueada de eucalipto. El enfoque sistemático propuesto, basado en un plan de muestreo estructurado, metodologías analíticas adecuadas y herramientas estadísticas como boxplot y Pareto, permite no solo identificar los puntos críticos del proceso, sino también cuantificar la eficiencia de cada etapa en la mitigación de rechazos.
Los resultados obtenidos con este tipo de análisis muestran que la formación de shives está fuertemente asociada a la variabilidad operativa, principalmente en la calidad de las astillas y en la eficiencia de la impregnación y de la cocción en el digestor. Sin embargo, también queda claro que las etapas posteriores, como la deslignificación con oxígeno, la depuración y el blanqueo, desempeñan un papel determinante en la reducción (o amplificación) de estos efectos iniciales.
Otro punto relevante es que las estrategias basadas exclusivamente en el aumento de la severidad química, aunque eficaces a corto plazo, pueden generar impactos negativos importantes, como la reducción de la viscosidad de la celulosa y el aumento de la carga ambiental. Por ello, el control de los shives debe orientarse prioritariamente a acciones de estabilidad operativa y control de la variabilidad, y no solo a la intensificación de las condiciones del proceso.
Así, usar el mapeo de shives como herramienta de gestión permite a las fábricas:
- Actuar de forma proactiva en el origen del problema (madera y digestor);
- Ajustar los parámetros operativos con base en datos y evidencias;
- Reducir las pérdidas de calidad y los costos asociados;
- Aumentar la robustez y la estabilidad de la operación;
- Sostener la producción de celulosa en niveles de clasificación más altos (prime y extra prime).
Por último, cabe destacar que las plantas que incorporan este enfoque de forma rutinaria tienden a evolucionar hacia niveles más avanzados de control, integrando datos de proceso, calidad y desempeño energético, y avanzando hacia operaciones cada vez más optimizadas, previsibles y competitivas en el escenario global de la celulosa blanqueada de eucalipto.
- Referencias bibliográficas
BS EN ISO 5350-2:2006 – Pulps. Estimation of dirt and shives – Inspection of mill sheeted pulp by transmitted light. British Standards Institution. Disponible en: <https://doi.org/10.3403/BSENISO5350>. Consultado el: 24 de may. de 2026.
FOEKEL, C. – Resíduos sólidos industriais da produção de celulose Kraft de eucalipto. Parte 01: Resíduos orgânicos fibrosos. Junho 2007. Disponible en: <http://coral.ufsm.br/dcfl/seriestecnicas/capitulo_residuos>. Consultado el: 14 de may. de 2026.
HART, P. W., RUDIE, A.W. – The Bleaching of Pulp. Tappi Press, 5. Ed., Atlanta, GA, 2012.
HART, P. W. – Pulp bleaching. Kirk Othmer Encyclopedia of Chemical Technology, p.1–30, 2019. Disponible en: <https://www.researchgate.net/profile/Peter-Hart-2/publication/333715181_Pulp_Bleaching/links/63e6999fe2e1515b6b876ed5/Pulp-Bleaching.pdf >. Consultado el: 24 de may. de 2026.
ISO 5350-2:2006 – Pulps – estimation of dirt and shives – Part 2: Bleached pulps. In: ISO Standards Handbook – Paper boards and pulps. 2006.
KÄLKÄJÄ, T., JARMO KOSKINEN, J. and FURLEY, M. – Online fiber and shive measurement enhances quality in chemical HW pulping. 2008. Disponible en: <https://www.eucalyptus.com.br/artigos/2008-Online+Fiber+Analyser.pdf>. Consultado el: 20 de may. de 2026.
MATTIAZZO, F. B. et al. – Utilização de valores online de shives em controles avançados no branqueamento. 51° ABTCP Congresso Internacional de Celulose e Papel CIADICYP. Outubro, 23-25, 2018.
PIKKA, O., et al. – Shives and sand profile investigation in fiberline screenroom. O Papel, v. 80, n° 6, p. 83-89, 2019.
SANTOS, R.B., MUNDALY, G. – Impact of Pulpmill Operations on Papermaking: Carryover 1 – Black liquor, defoamers, dirt, shives and strategies to minimize. Tappi Centenial Celebration, 2015. Disponible en: <https://www.eucalyptus.com.br/artigos/outros/2015_Impact_pulp_mill_operations.pdf>. Consultado el: 15 de may. de 2026.
VERACEL – Os fatores de sucesso para alta qualidade de celulose: 2017. Disponible en: <https://www.eucalyptus.com.br/artigos/2010_Optimum+Long+Fiber+Refining.pdf.>. Consultado el: 19 de may. de 2026.
VIANNA, V., et al – Reduction of solid waste from pulp mill fiberline. 6th ICEP. November, 24-27, 2013.
TAPPI/ANSI – T 213 om – 21 – Dirt in Pulp – Chart Method. Atlanta. Tappi Press. 2021.
TAPPI/ANSI – T 275 sp – 23 – Screening of Pulp (Somerville – type equipment). Atlanta. Tappi Press. 2023.