- Introdução
A polpa de eucalipto brasileira (fibra curta) tem grande importância no mercado global representando 11,4 % da produção mundial (IBÁ, 2026). No ranking mundial dos produtores de celulose os Estados Unidos lideram com produção de 48 milhões de toneladas, enquanto o Brasil ocupa a segunda posição com uma produção de 25,5 milhões de toneladas em 2025, sendo 22,5 milhões de toneladas de celulose de eucalipto (fibra curta).
Quando se trata de exportações, o Brasil mantém a liderança global. No total foram exportadas 18,6 milhões de toneladas e, dessas exportações 43,6% da produção foi enviada à China, para Europa por volta de 26,7%, e 15,9% para América do Norte (ABTCP, 2025).
As polpas branqueadas de eucalipto têm sido largamente usadas para a fabricação de papéis “tissue”, de imprimir e escrever, cartões, etc., mostrando que a diversificação de aplicações é uma característica marcante. Assim, aplicações para papéis de imprimir e escrever e papéis especiais exigem polpas com altas resistências a tração e rasgo, porosidade, entre outras. Logo, o mercado global demanda dos grandes fabricantes de celulose de eucalipto a necessidade de melhorar suas propriedades físicas sem perder sua característica de formação, maciez, volume (bulk), suavidade (softness) e opacidade (PAVAN, 2015; RAMIRES, 2020).
Muitos fatores podem influenciar na qualidade do produto final. Alguns podem ser medidos por caracterização química, enquanto outros podem ser avaliados por meio de caracterizações físicas. A maioria dessas caracterizações provê informações que são úteis na predição de propriedades e desempenho do produto final.
As propriedades físicas da polpa dependem principalmente do caráter morfológico da fibra individual e da interação entre elas (figura 1). Normalmente, o comprimento da fibra tem impacto significativo na resistência ao rasgo. A resistência ao rasgo aumenta com o aumento do comprimento da fibra. Por outro lado, o comprimento da fibra apresenta uma influência menor na resistência à tração (SHIN & STROMBERG, 2005).
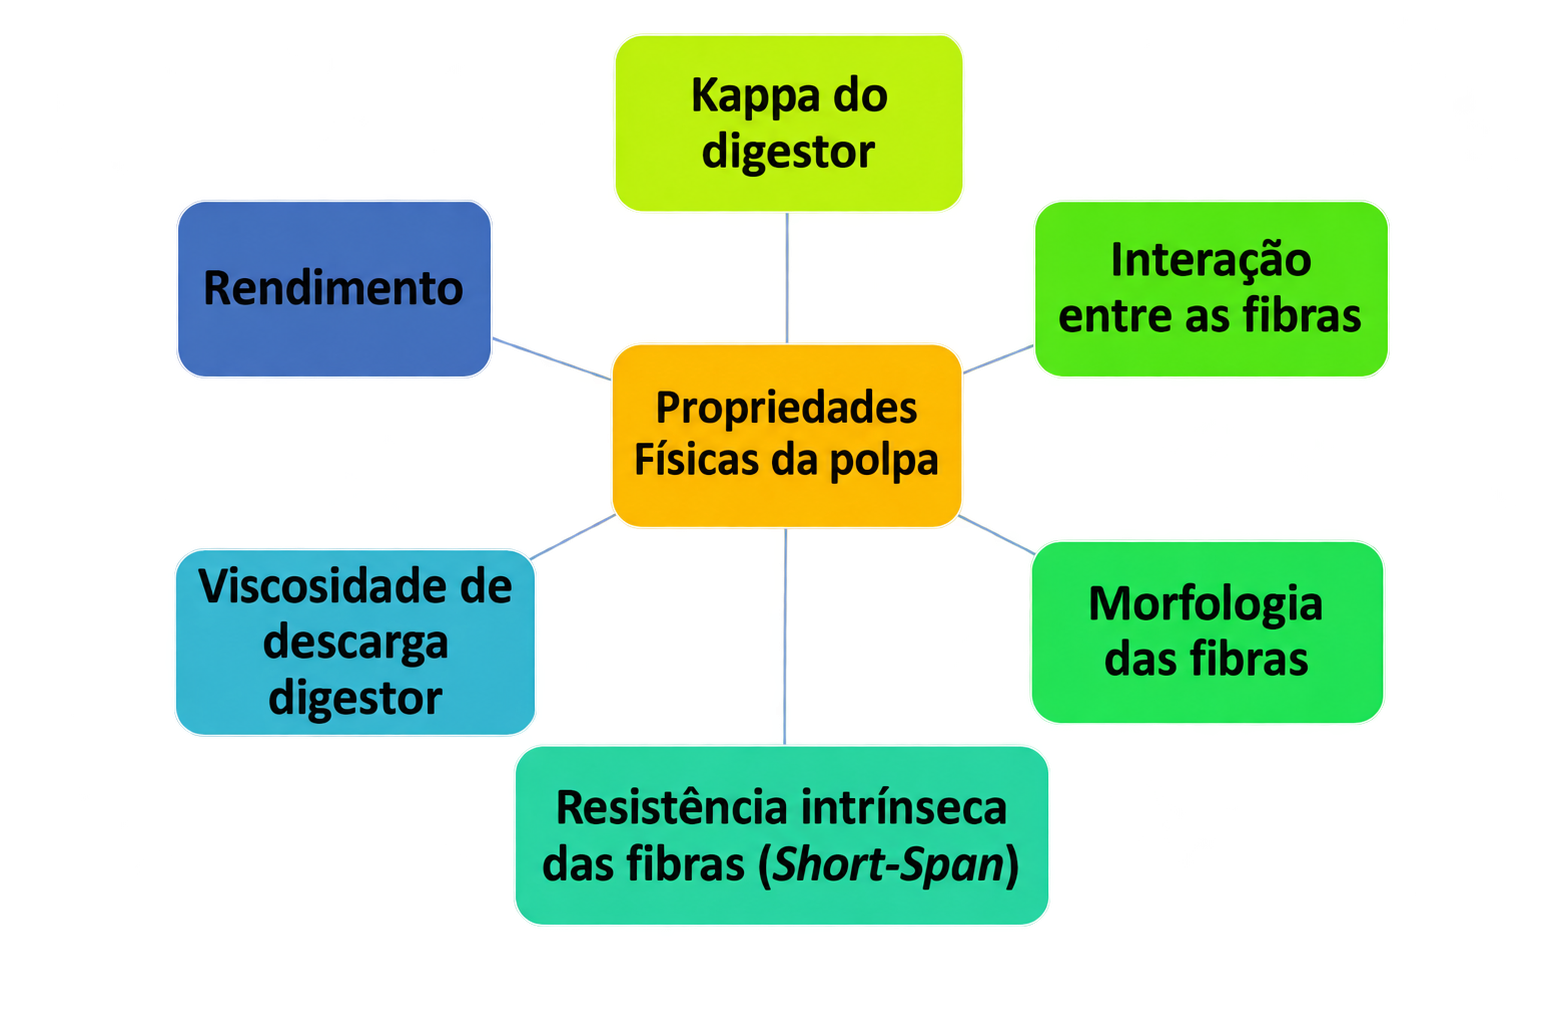 Figura 1 – Fatores que impactam nas propriedades físicas da polpa (Fonte: elaborado pelo autor, 2021)
Além do comprimento da fibra, o coarseness da fibra também tem uma influência nas propriedades. Com comprimento e resistência da fibra semelhantes, fibras com maior coarseness formam folhas volumosas com alta resistência ao rasgo, mas baixa resistência à tração (SHIN & STROMBERG, 2005).
Quanto menor os danos às fibras, maior a resistência a tração. Os danos às fibras podem ser químicos ou mecânicos. Os danos químicos podem ser inferidos pelo perdas de viscosidade da fibra, enquanto danos mecânicos são avaliados por alterações morfológicas.
Quando se refere ao índice de tração da polpa branqueada de eucalipto, esse parâmetro varia significativamente devido ao manejo clonal, à densidade da madeira e aos processos de refino. Na América do Sul, a celulose branqueada de eucalipto atinge um índice de tração típico de 65 a 85 N.m/g em níveis de refino industriais comuns (figura 2).
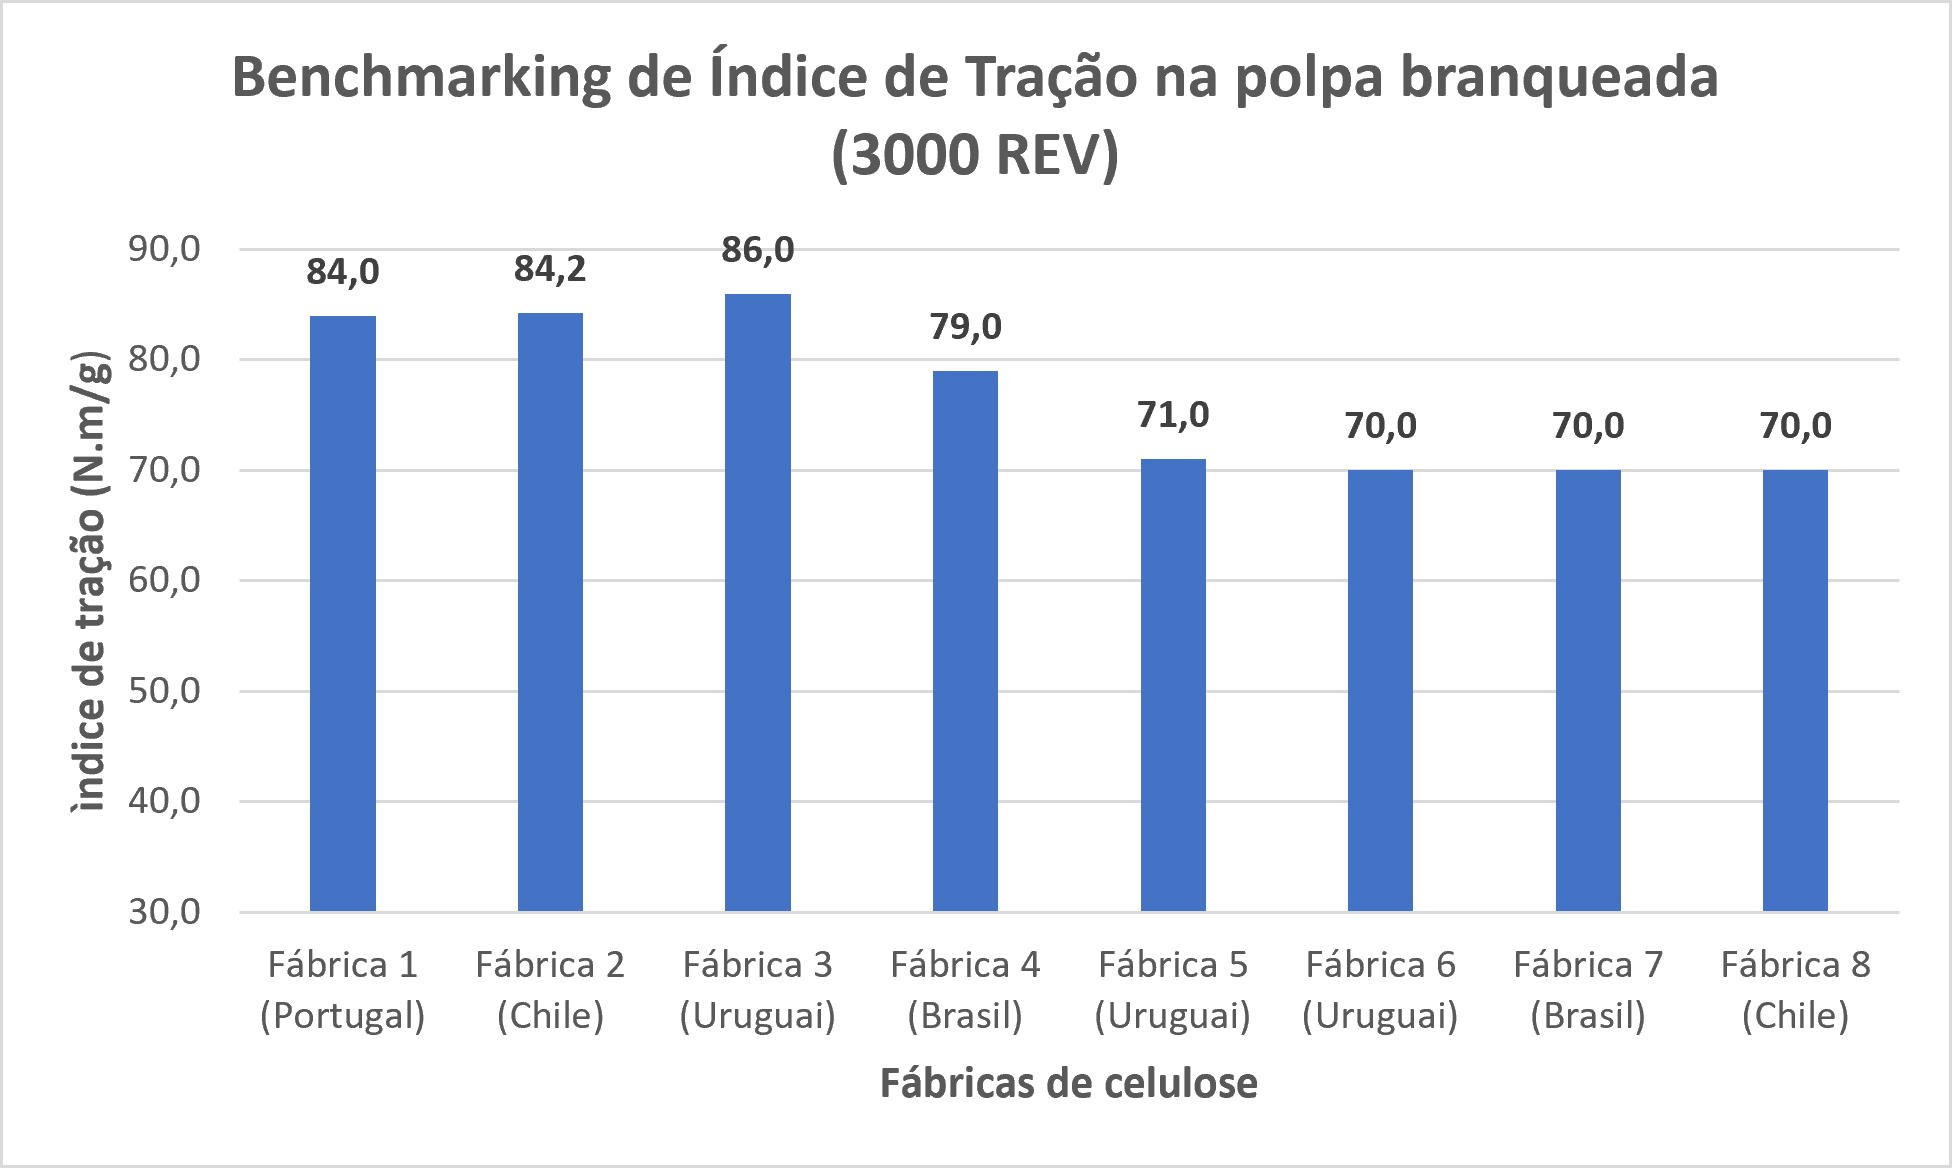 Figura 2 – Benchmarking de Índice de Tração na polpa branqueada de eucalipto – PFI 3000 VER (Fonte: elaborado pelo autor, 2026)
Se pudéssemos também melhorar as propriedades mecânicas da polpa – e manter as demais propriedades existentes que conferem os benefícios já mencionados?
O objetivo desse artigo é avaliar os impactos das condições de cozimento e da morfologia nas propriedades físicas, em específico no índice de tração.
- Impacto das condições de cozimento
Quando se fala de condições de cozimento, se refere àquelas que proporcionem cozimentos estáveis e uniformes, onde a maior parte ou a totalidade dos cavacos passem pelo mesmo tratamento químico e energético, caso contrário, o resultado será um cozimento instável que pode causar diversos problemas, incluindo maiores níveis de rejeitos, menor rendimento, problemas de branqueamento, baixa qualidade da polpa, etc. (figura 3).
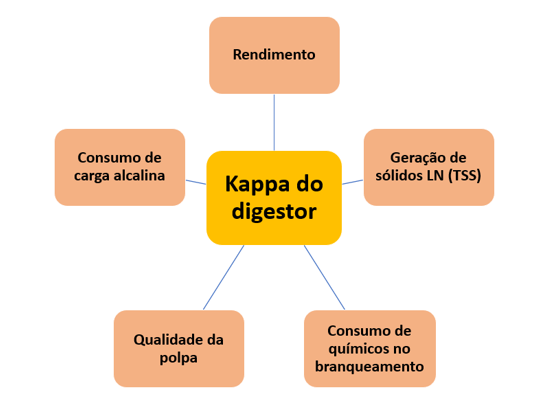 Figura 3 – Influências do número Kappa da descarga do digestor (Fonte: elaborado pelo autor, 2026)
Um problema muito comum para os produtores de celulose é fornecer uma celulose uniforme e de alta qualidade que minimize variações e problemas adicionais durante as operações subsequentes (como a dosagem de produtos químicos para branqueamento) ou problemas de funcionamento das máquinas de celulose e papel.
Diante do que foi comentado, como os principais fabricantes de celulose branqueada de eucalipto se apresentam em termos de Kappa na saída do digestor (figura 4).
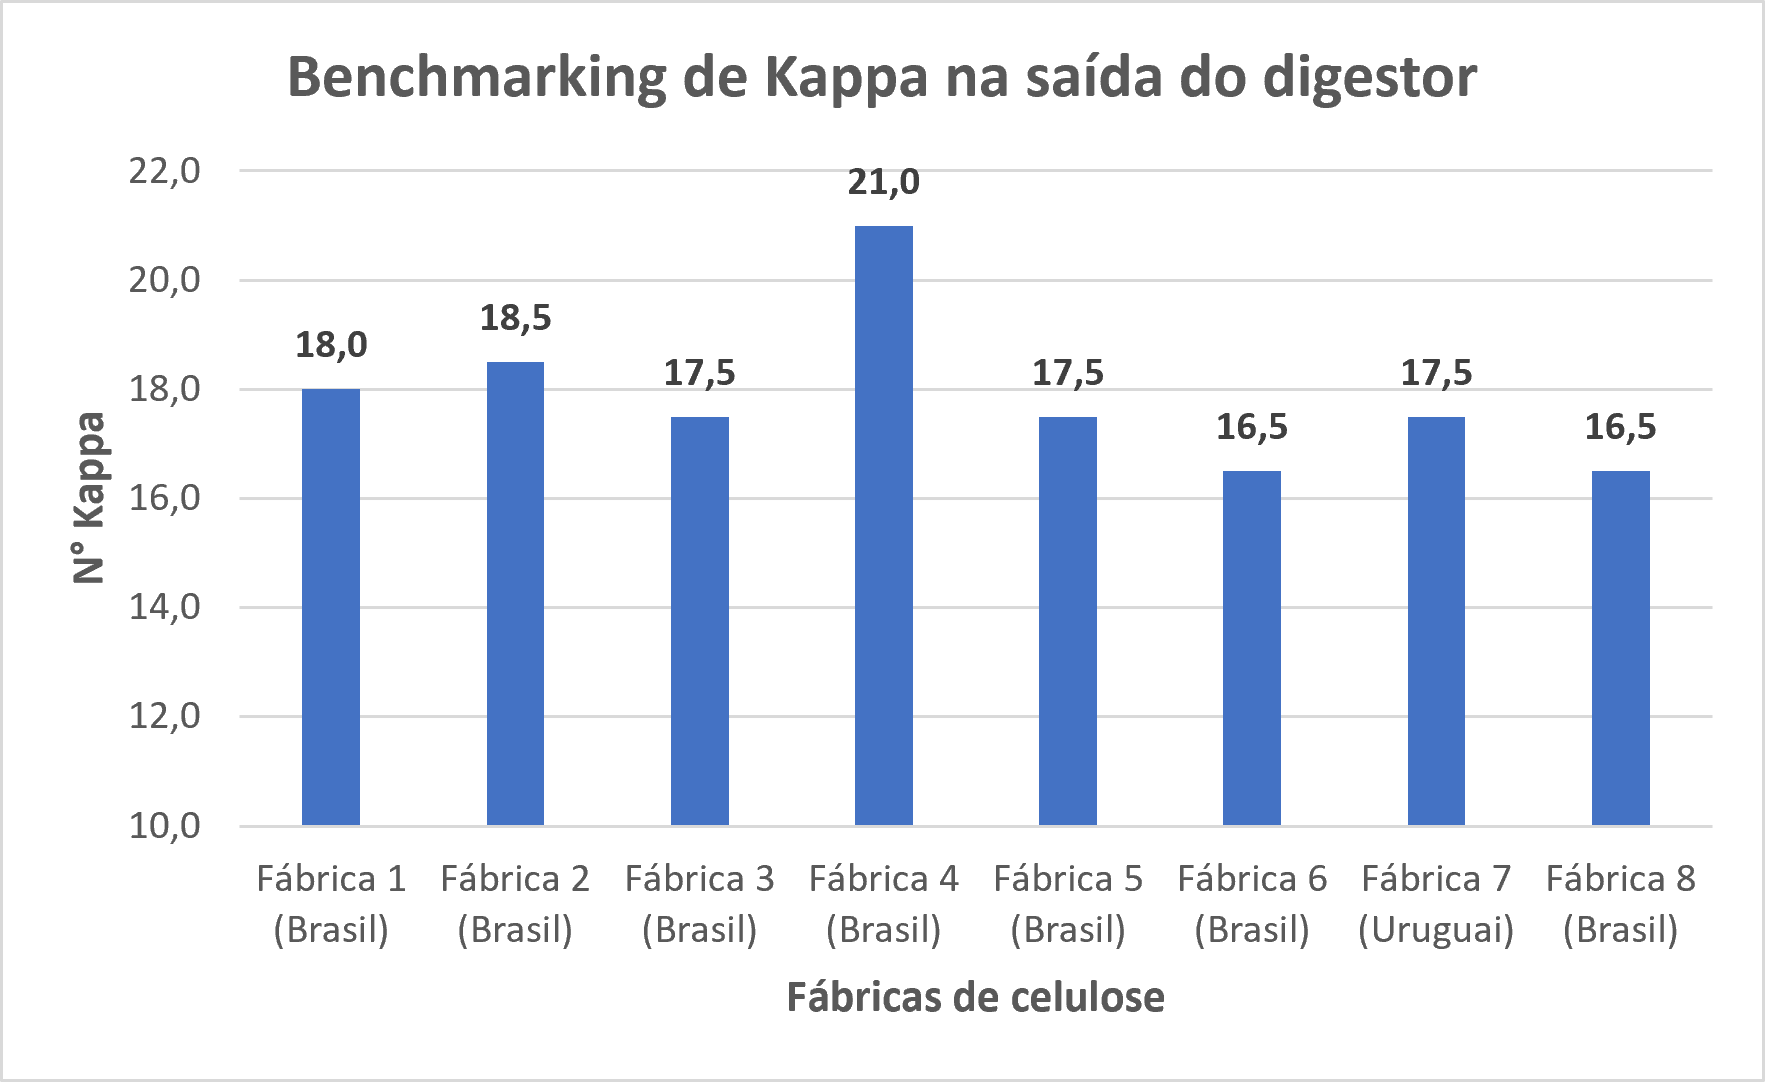 Figura 4 – Benchmarking de Kappa na descarga do digestor (Fonte: elaborado pelo autor, 2021)
Quando se compara o Kappa de descarga dos principais fabricantes de celulose de eucalipto branqueada tem-se um cluster predominante entre 17,5 e 18,5, mostrando um equilíbrio técnico-econômico entre rendimento e carga de químicos no branqueamento.
Outro aspecto que se observa são duas estratégias distintas, uma com baixo Kappa (≤ 17,0) com foco em redução de custo no branqueamento e menor carga ambiental posterior e, com riscos de perda de rendimento e maior consumo de químicos no cozimento.
Já a outra com alto Kappa (≥18,5) tem foco em maximização de rendimento da madeira, todavia com riscos de maior custo de branqueamento e maior potencial de aumento na carga química/ambiental.
Embora os dados industriais mostrem diferentes estratégias operacionais para o número Kappa, torna-se necessário compreender como essas diferenças afetam efetivamente as propriedades físicas da polpa. Diversos estudos investigaram essa relação, conforme discutido a seguir.
2.1 Efeito do Kappa na resistência a tração
De acordo com os estudos de Shin & Stromberg (2005), sobre polpas obtidas de eucaliptos, observou-se que nas polpas não branqueadas com Kappa 13,9 e 17,6, mostraram um índice de tração semelhante, significando que a variação das condições de cozimento não afeta o índice de tração da polpa não branqueada. Por outro lado, constataram que o índice de tração da polpa branqueada é significativamente afetado pelas condições do cozimento.
Uma diminuição no número de Kappa de 17,6 para 13,9 durante o cozimento diminui o índice de tração da polpa branqueada em 14% de 101 para 87 N.m/g. Evidentemente, as polpas de número Kappa mais baixo (13,9) perdem mais resistência à tração durante o branqueamento do que as polpas de um Kappa um pouco mais alto (17,6).
Segura et al. (2016) também observaram comportamentos similares nas polpas de eucalipto não branqueadas com Kappa 15 e 18, as quais mostraram índices de tração semelhantes para um mesmo nível de refino e drenabilidade, significando que a variação das condições de cozimento não afeta o índice de tração da polpa não branqueada.
Comprovando que a influência da variação do Kappa é notável no índice de tração das polpas branqueadas. Evidencia-se que as condições de processo que possibilitam Kappas mais altos, apresentam do valores superiores de viscosidade e consequentemente maior tração.
2.2 Efeito do rendimento e viscosidade na resistência a tração
Outro aspecto a destacar é a correlação linear entre o rendimento da celulose não branqueada e o índice de tração da polpa branqueada. Os autores Shin & Stromberg (2005) constataram que ao aumentar o rendimento da celulose não branqueada de 41 para 43%, o índice de tração da polpa branqueada aumenta de 86 para 101 N.m/g. De acordo com Jian Li (1999) quando o rendimento cai o impacto é maior na espessura de parede das fibras, do que no comprimento.
A viscosidade da polpa é um indicador de resistência da fibra no índice de tração. Ela afeta significativamente o índice de tração, especialmente o índice de tração da polpa branqueada. Isso indica claramente que a diminuição do valor da viscosidade abaixo de um certo nível afeta significativamente a resistência à tração devido à perda da resistência da fibra.
2.3 Efeito da carga alcalina
No tocante ao efeito carga alcalina total de cozimento sobre a resistência a tração mostra-se que há um efeito significativo. Shin & Stromberg (2005) aplicaram três níveis distintos de carga alcalina e mantiveram a temperatura de cozimento a 145°C e o fator H em 680. Perceberam que um aumento nas cargas de licor branco diminuiu a resistência à tração da polpa branqueada. Esse resultado indica claramente que uma maior resistência à tração da polpa branqueada pode ser obtida pela redução da carga de licor branco.
Bräanvall (2007) variou a carga alcalina e avaliou o impacto nos índices de tração. Concluiu que a polpa produzida com baixa concentração de íons de sódio foi capaz de formar uniões mais fortes de fibra com fibra, pois o índice de tração foi mais alto para uma dada densidade de folha.
2.4 Efeito da concentração de álcali residual
Um aspecto destacado foi o efeito da concentração do álcali residual de licor preto no final da zona de cozimento inferior (no final da deslignificação principal), ou seja, na CD3 (peneira inferior de extração) mostra uma boa correlação com o rendimento de celulose. O rendimento da celulose aumenta à medida que se diminui a concentração de álcali residual do licor preto independentemente da temperatura de cozimento.
Assim, um aumento na concentração do álcali residual na CD3 resulta na diminuição da resistência à tração da polpa branqueada.
2.5 Efeito da morfologia das fibras nas propriedades físicas da polpa
Quando mencionamos a influência da morfologia das fibras sobre as propriedades físicas da polpa, todos concordam que tem um impacto significativo. Todavia, há uma certa dificuldade de quantificar esse impacto entre as várias etapas de processo de uma forma rotineira. Principalmente os danos químicos e mecânicos.
Das dimensões das fibras, o comprimento da fibra é afetado de 2 a 6% dependendo da variação de Kappa. O principal efeito é uma redução significativa, na espessura da parede celular e uma redução proporcional na largura da fibra. Um cozimento mais drástico causa redução no coarseness da fibra (SHIN & STROMBERG, 2005).
- Considerações finais
Como vimos anteriormente as propriedades físicas das fibras são afetadas pelo Kappa, rendimento, viscosidade, carga alcalina, álcali residual, etc.
Os resultados analisados indicam que a obtenção de polpas branqueadas de eucalipto com elevado índice de tração depende menos do número Kappa isoladamente e mais da preservação da integridade da fibra ao longo do cozimento. Estratégias que maximizem rendimento, viscosidade e estabilidade operacional do digestor tendem a resultar em polpas com melhor desempenho físico após o branqueamento.
Para aquelas fábricas que desejam produzir uma polpa branqueada de maior índice de tração recomenda-se:
- Kappa na saída do digestor ≥ 16 (*O valor mínimo recomendado de 16 representa um limite operacional do qual aumentam os riscos de perda de viscosidade e resistência. Se houver oportunidade de melhorar a performance da máquina – buscar o Kappa mais alto);
- Viscosidade saída do digestor ≥ 1250 dm³/kg;
- Carga alcalina de topo= 12 a 12,5%;
- Carga alcalina total ≤ 18,5% (* em condições de oferta de madeira com pouca variação de idade);
- AE residual da CD3 mais próximos de 6 g/L.
Recomendam-se, adicionalmente, as seguintes ações para aumentar a estabilidade do processo e reduzir a variabilidade:
- Controles avançados para estabilização do Kappa no digestor (controle de nível, residuais e circulação de cozimento);
- Predição e Monitoramento do Kappa on-line;
- Mapeamento das perdas de resistência da polpa (strength delivery) ao longo da linha de fibras de eucalipto.
- Referências bibliográficas
ABTCP – Guia da ABTCP de Fornecedores & Fabricantes Celulose e Papel 2025/2026. Disponível em: https://newspulpaper.com/wp-content/uploads/2025/10/GUIA-ABTCP-Fabricantes-e-Fornecedores_compressed.pdf. Acesso em: 11 de jun. 2026.
BRÄANVALL, E.- The limits of delignification in Kraft cooking. In.: BioResources, vol.9, n°3, p. 2081-2107, 2017.
IBA – Relatório anual de 2025. IBÁ – Industria Brasileira de Árvores. Disponível em: file:///C:/Users/gilson.cardoso/Downloads/iba_relatorio_digital_por.pdf>. Acesso em: 11 de jun 2026.
LI, J. – How much should the yield of softwood chemical pulp (kraft pulp) be improved? Limitations from physical strength. IPST, Project F030, Atlanta, 1999.
PAVAN, P. C. – The role of BEKP strength on its market share. In: 7th ICEP – International Colloquium of Eucalyptus Pulp. 26-29 de mai. 2015. Vitória. Disponível em: https://www.eucalyptus.com.br/artigos/outros/12.1.Paulo+Pavan.SLIDES.pdf. Acesso em: 15 de jun 2026.
RAMIRES, H. – Eucalyptus – adding tensile strength and keeping formation and softness. In: Tissue World. December, 3 2020. Disponível em: https://www.tissueworldmagazine.com/special-features/focus-on/eucalyptus-adding-tensile-strength-and-keeping-formation-and-softness. . Acesso em: 15 de jun. 2026.
SEGURA et al. – Effect of Kappa Number Variation on Modified Pulping of Eucalyptus. In.: Bioresources, vol.11, n°4, p. 9842-9855, 2016.
SHIN, N. H.; STROMBERG, B. – Impact of cooking conditions on physical strength of eucalyptus pulp. In.; Second International Colloquium on Eucalyptus Kraft Pulp, September 4 and 5, 2005, Chile.