- Introdução
Na indústria de celulose o maior desafio é conciliar a geração de produtos de alta qualidade com maior capacidade de produção, algo comum na maioria das fábricas modernas brasileiras. Além disso, cada vez mais as indústrias buscam diversificar com produtos de alto valor agregado, tais como produtos prime e extra prime. Assim, ações no sentido de maximizar os recursos, matérias primas e minimizar perdas de qualidade são imperativas para manter a competitividade (KÄLKÄJÄ, KOSKINEN e FURLEY, 2008; PIKKA et al, 2019).
Nesse sentido uma das perdas de qualidade de maior impacto no produto final é representada pela perda por sujidades, onde causam pontos escuros na folha de celulose causando desclassificação quando o valor é superior a 2,00 mm²/kg no produto acabado (fig. 1). A sujidade pode ser classificada como “shives”, palitos, pintas, “pitch”, areia, etc.
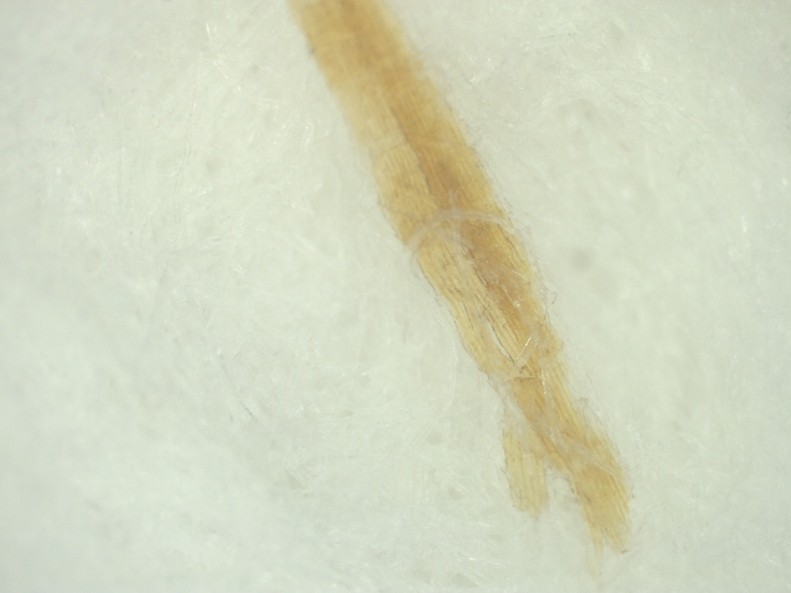
Figura 1 – Sujidades no produto final por shives (Fonte: foto do autor, 2021)
Em muitas fábricas a maioria da perdas por sujidades são ocasionadas pela presença de palitos (shives). Portanto, entender os “shives” e seus impactos e estabelecer ações no intuito de mitigá-los são cruciais.
O objetivo desse artigo é mostrar um guia prático e estruturado para mapear os shives ao longo da linha de fibras e avaliar se as estratégias operacionais estão gerando os efeitos necessários e suficientes.
- Entendendo os Shives e seu Impacto
Durante o cozimento Kraft nem todos os cavacos sofrem deslignificação uniforme, gerando uma fração de materiais denominados rejeitos e shives (MATTIAZZO et al, 2018). Define-se como shives as partículas de madeira mal cozidas ou não completamente desfibradas que permanecem após o cozimento e/ou em etapas posteriores (fig. 2). Em geral é impossível evitar a geração de shives/palitos, pode-se diminuí-los, mas não eliminar.
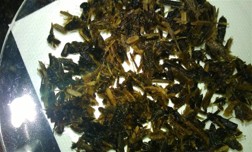
Figura 2 – Shives (Fonte: foto do autor, 2021)
A presença de palitos/shives na polpa celulósica gera impactos na qualidade final do produto, tais como:
- Redução na qualidade visual (pontos negros nas folhas);
- Aumento no consumo de químicos do branqueamento (mais severo);
- Aumento nas perdas de fibras (rejeitos e retrabalho);
- Aumento nos defeitos no papel (perdas de resistência física).
Logo, uma série de ações tem sido tomadas pelas fábricas com objetivo de reduzir ou mitigar o efeito dos shives no produto. Entre as estratégias usadas para reduzir a geração de rejeitos/shives pode-se melhorar qualidade dos cavacos (reduzindo variabilidade da espessura) e, consequentemente melhorar impregnação desses pelo licor de cozimento. Bem como, através do aumento da carga alcalina e fator H no digestor (FOEKEL, 2007).
Outra maneira de reduzir rejeitos/shives seria através de uma deslignificação com oxigênio e de um branqueamento mais drástico. Mas, a que custo e limitações???
Todavia, ressalta-se que uma maior adição de químicos (dióxido de cloro, soda, peróxido, etc.) impacta sobre viscosidade da polpa, além de gerar maior quantidade de AOX nos filtrados do branqueamento, sobretudo o dióxido.
- Mapeamento dos Shives no Processo
Quando se refere a mapeamento de shives, isso nos remete a identificar os pontos críticos de geração e acúmulo (PIKKA et al, 2019). Assim, é necessário e de forma sistemática mapear toda a linha de fibras (Digestor, Deslignificação com Oxigênio, Depuração e Branqueamento).
Iniciando pelo Preparo de Madeira, em que a variação nas dimensões nominais dos cavacos causa mais impacto na geração de rejeitos, que outros fatores, tais como carga alcalina e sua distribuição e fator H. Quanto maior a não uniformidade no tamanho de cavaco que entra no digestor, maior será o conteúdo de shives (supondo que estejam mantendo os mesmos alvos de Kappa). A medição do teor de shives reflete com mais precisão a variação das dimensões dos cavacos do que o número Kappa.
O Digestor é um ponto crucial, no qual a uma impregnação deficiente, canalizações de licor, distribuição de carga alcalina irregular e perfil térmico desuniforme podem conduzir a uma maior geração de rejeitos. Pois geram reações químicas não homogêneas durante o cozimento.
Outro ponto importante a monitorar é a Deslignificação com Oxigênio, a qual desempenha um papel significativo no tocante a redução de rejeitos. Ela atua na dissolução da lignina residual presente nos shives, deixando-os amolecidos e passíveis de fragmentação. Tornando-os mais fáceis de serem branqueados. Assim, uma instabilidade nos parâmetros operacionais dessa etapa (consistência de alimentação, carga de oxigênio, carga alcalina, temperatura, pressão no reator, etc.) pode prejudicar a remoção de shives (VERACEL, 2017).
Um ponto crítico também é a Depuração, sendo uma etapa crucial para minimizar rejeitos na linha de fibras. Da mesma forma instabilidade nos parâmetros operacionais dessa etapa (consistência de alimentação, diferencial de pressão, taxa de rejeitos, etc.) pode comprometer a remoção de shives.
Por último, o Branqueamento, no qual os primeiros estágios de branqueamento (DA ou DHOT, EP ou EOP) desempenham um papel relevante na redução e controle de shives. Também, variações nos parâmetros operacionais (Fator Kappa, pH, temperatura, consistência de alimentação, tempo de retenção, carga de químicos, etc.) causam interferência na redução de shives (HART e RUDIE, 2012; HART, 2019).
- Metodologia de mapeamento
- Plano de amostragem
O primeiro passo é estabelecer os pontos de coleta, ou seja, pontos-chave de geração/acúmulo de shives. De acordo com o mencionado no tópico anterior.
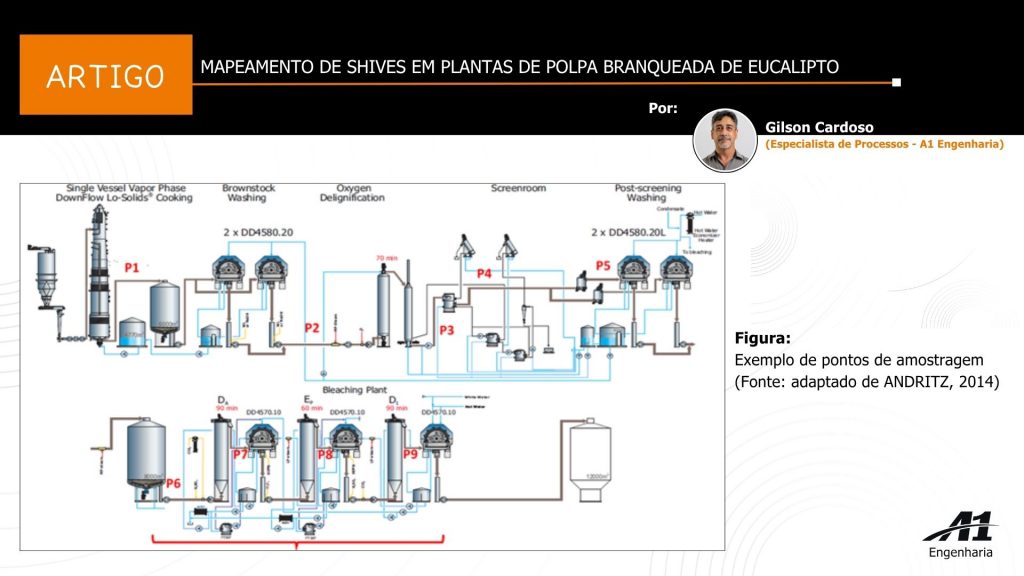
Na figura 3, a título de exemplo foi considerado uma linha de fibras constituída de digestor contínuo – lavagem marrom – deslignificação com oxigênio – depuração – lavagem pós-depuração – branqueamento ECF-light com 3 estágios (DA, Ep e D1):
- P1 – Saída do digestor;
- P2 – Alimentação do reator de deslignificação com oxigênio;
- P3 – Alimentação dos depuradores primários;
- P4 – Saída de aceites dos depuradores primários;
- P5 – Entrada dos lavadores da polpa depurada;
- P6 – Entrada da etapa DA (1º estágio de branqueamento);
- P7 – Saída da etapa DA;
- P8 – Saída da etapa EP (2º estágio de branqueamento);
- P9 – Saída da etapa D1 (3º estágio de branqueamento).
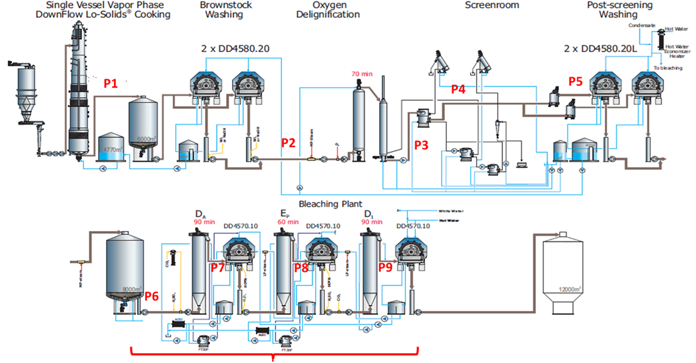
Figura 3 – Exemplo de pontos de amostragem (Fonte: adaptado de ANDRITZ, 2014)
O segundo passo é determinar o período ou frequência de coletas. Recomenda-se, inicialmente, uma frequência de 2 vezes ao dia num período de um (01) mês. Coincidindo com os turnos que operam em horário administrativo, para se adequar a rotina do laboratório de controle de qualidade.
- Metodologia
Sobre as amostras coletadas, nos pontos 1 a 5, determinar a consistência e teor de rejeitos de acordo com as normas SCAN17:64 e Somerville T275 sp-12.
Através da peneira Somerville consegue-se uma boa retenção das impurezas usando ranhuras de 0,15 mm, porque os rejeitos são de classe I, II e III e devido a sua dimensão (ver classificação de impurezas Tappi T-213 om – 21).
Já sobre as amostras coletadas, nos pontos 6 a 9, confeccionar folhas e medir o número de palitos por folha (shives) e sujidades (mm2/kg), bem como se determinar a consistência. Como as dimensões dos palitos tornam-se muito pequenas (Classes 4 e 5 – Tappi T-213) fica mais difícil a retenção na peneira Sommerville (com ranhura de 0,15 mm). Logo, o recomendável que se faça a determinação da quantidade de shives, através de método visual!
O motivo de mensurar nº de palitos por folha se deve ao fato de que os palitos (minishives) são reduzidos a uma fração bem baixa e aqueles que permanecem na polpa são de dimensões muito pequenas.
4.3 Avaliação dos resultados
Para avaliação dos resultados se pode utilizar de ferramentas analíticas, tais como diagrama de Pareto ou Boxplot do teor de rejeitos (pontos de amostragem 1 a 5) relacionando % rejeitos versus pontos de amostragem. Dessa forma permite-se avaliar o comportamento/desempenho em termos de redução de rejeitos/shives após Blow-Tank, Deslignificação com oxigênio, Depuração e Lavagem Pós-Depuração e gerar um perfil.
Já para avaliar o perfil de palitos/shives no branqueamento (pontos de amostragem 6 a 9) sugere-se um Boxplot do número de palitos/folha versus pontos de amostragem. Também se pode construir um diagrama Boxplot de sujidades (mm²/kg) versus pontos de amostragem.
Dessa forma permite-se avaliar o comportamento/desempenho em termos de redução de rejeitos/shives nas etapas de branqueamento e gerar um perfil.
- Considerações finais
O mapeamento de shives mostra-se uma ferramenta essencial para compreender a dinâmica de geração, remoção e eventual reincorporação dessas impurezas na polpa branqueada de eucalipto. A abordagem sistemática proposta, baseada em um plano estruturado de amostragem, metodologias analíticas adequadas e ferramentas estatísticas como Boxplot e Pareto, permite não apenas identificar os pontos críticos do processo, mas também quantificar a eficiência de cada etapa na mitigação de rejeitos.
Os resultados obtidos a partir desse tipo de análise evidenciam que a formação de shives está fortemente associada a variabilidades operacionais, principalmente na qualidade dos cavacos e na eficiência da impregnação e do cozimento no digestor. Contudo, também fica claro que etapas subsequentes, como deslignificação com oxigênio, depuração e branqueamento, desempenham papel determinante na redução (ou amplificação) desses efeitos iniciais.
Outro ponto relevante é que estratégias baseadas exclusivamente no aumento de severidade química, embora eficazes no curto prazo, podem gerar impactos negativos importantes, como redução da viscosidade da polpa e aumento da carga ambiental. Dessa forma, o controle de shives deve ser orientado prioritariamente por ações de estabilidade operacional e controle de variabilidade, e não apenas por intensificação de condições de processo.
Assim, usar o mapeamento de shives como ferramenta de gestão permite às fábricas:
- Atuar de forma proativa na origem do problema (madeira e digestor);
- Ajustar parâmetros operacionais com base em dados e evidências;
- Reduzir perdas de qualidade e custos associados;
- Aumentar a robustez e estabilidade da operação;
- Sustentar a produção de celulose em níveis mais altos de classificação (prime e extra prime).
Por fim, destaca-se que plantas que incorporam essa abordagem de forma rotineira tendem a evoluir para níveis mais avançados de controle, integrando dados de processo, qualidade e desempenho energético, caminhando em direção a operações cada vez mais otimizadas, previsíveis e competitivas no cenário global de celulose branqueada de eucalipto.
- Referências bibliográficas
BS EN ISO 5350-2:2006 – Pulps. Estimation of dirt and shives – Inspection of mill sheeted pulp by transmitted light. British Standards Institution. Disponível em: <https://doi.org/10.3403/BSENISO5350>. Acesso em: 24 de mai 2026.
FOEKEL, C. – Resíduos sólidos industriais da produção de celulose Kraft de eucalipto. Parte 01: Resíduos orgânicos fibrosos. Junho 2007. Disponível em: <http://coral.ufsm.br/dcfl/seriestecnicas/capitulo_residuos>. Acesso em: 14 de mai 2026.
HART, P. W., RUDIE, A.W. – The Bleaching of Pulp. Tappi Press, 5. Ed., Atlanta, GA, 2012.
HART, P. W. – Pulp bleaching. Kirk Othmer Encyclopedia of Chemical Technology, p.1–30, 2019. Disponível em: <https://www.researchgate.net/profile/Peter-Hart-2/publication/333715181_Pulp_Bleaching/links/63e6999fe2e1515b6b876ed5/Pulp-Bleaching.pdf >. Acesso em: 24 de mai 2026.
ISO 5350-2:2006 – Pulps – estimation of dirt and shives – Part 2: Bleached pulps. In: ISO Standards Handbook – Paper boards and pulps. 2006.
KÄLKÄJÄ, T., JARMO KOSKINEN, J. and FURLEY, M. – Online fiber and shive measurement enhances quality in chemical HW pulping. 2008. Disponível em: <https://www.eucalyptus.com.br/artigos/2008-Online+Fiber+Analyser.pdf>. Acesso em: 20 de mai 2026.
MATTIAZZO, F. B. et al. – Utilização de valores online de shives em controles avançados no branqueamento. 51° ABTCP Congresso Internacional de Celulose e Papel CIADICYP. Outubro, 23-25, 2018.
PIKKA, O., et al. – Shives and sand profile investigation in fiberline screenroom. O Papel, v. 80, n° 6, p. 83-89, 2019.
SANTOS, R.B., MUNDALY, G. – Impact of Pulpmill Operations on Papermaking: Carryover 1 – Black liquor, defoamers, dirt, shives and strategies to minimize. Tappi Centenial Celebration, 2015. Disponível em: <https://www.eucalyptus.com.br/artigos/outros/2015_Impact_pulp_mill_operations.pdf>. Acesso em: 15 de mai 2026.
VERACEL – Os fatores de sucesso para alta qualidade de celulose: 2017. Disponível em: <https://www.eucalyptus.com.br/artigos/2010_Optimum+Long+Fiber+Refining.pdf.>. Acesso em: 19 de mai 2026.
VIANNA, V., et al – Reduction of solid waste from pulp mill fiberline. 6th ICEP. November, 24-27, 2013.
TAPPI/ANSI – T 213 om – 21 – Dirt in Pulp – Chart Method. Atlanta. Tappi Press. 2021.
TAPPI/ANSI – T 275 sp – 23 – Screening of Pulp (Somerville – type equipment). Atlanta. Tappi Press. 2023.